
联系电话:13950054212
+
 微信号:这个位置写微信号
微信号:这个位置写微信号
钢板激光切割对切口平整度的要求
来源:www.fjbclaser.com 发布时间:2026年10月29日
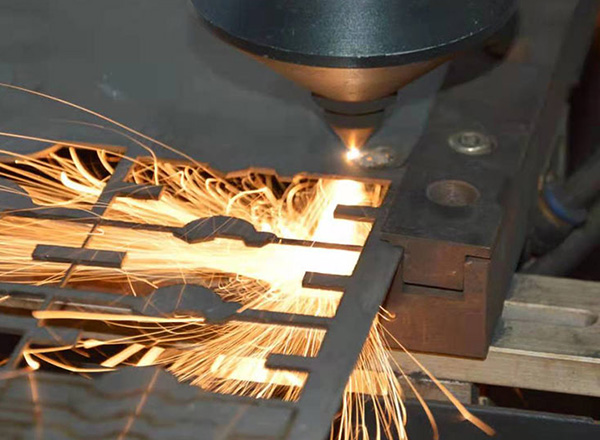
福州钢板激光切割的“切口平整度”不是单一指标,而是断面粗糙度、直线度/平面度、垂直度、挂渣毛刺、热变形的综合要求。工程上通常按 ISO 9013、JB/T 10045、GB/T 1804 及行业惯例控制。
1. 断面粗糙度(纹路均匀)
优质激光切面应纹路细密、均匀,无深沟、无锯齿、无周期性振纹。
• 常规钢板:Ra 1.6~6.3μm(薄板氮气切割可达 Ra≤3.2μm);
• 厚板或结构件放宽:Ra≤12.5μm;
- 割纹深度 Rz 按 JB/T 10045 分级,1~2 级通常要求 Rz≤40+0.8t μm。
2. 切口垂直度与锥度
切割面应与板面基本垂直,不允许明显“上宽下窄”。
• 薄板(≤6mm):斜度≤0.3%t,视觉接近 90°;
• 中厚板:垂直度偏差按 JB/T 10045,如 2 级 u≤0.15+0.007t(t 为板厚);
• 桥梁/钢结构件:垂直度≤0.05t 且≤2mm。
3. 边缘直线度与板材平面度
• 切割轮廓直线度:≤0.2~0.5mm/m,拐角不圆滑塌陷、不烧蚀;
- 零件平面度:薄板切割后翘曲≤0.1~0.2mm/m,长件需托料防热变形;
• 起切/收切段质量较差,图纸应约定剔除长度(如距端 15mm 不评等级)。
4. 挂渣、毛刺、熔瘤
• 底面挂渣:允许极轻浮渣,可徒手或轻打磨清除;
- 毛刺高度:普通件≤0.1~0.15mm,精密件≤0.05mm;
• 严禁连片熔渣、嵌入性熔瘤(底部熔瘤>1.5mm 判废)。
5. 热影响与外观缺陷
• 热影响区(HAZ)尽量小,一般薄板<0.2mm,不出现氧化皮、发黄、微裂纹;
• 切面无过烧、无塌角、无崩边;不锈钢/铝板用氮气保护时切面应银亮无氧化;
• 承重复板、耐磨钢需磁粉/目检排查延迟裂纹。
6. 分级使用建议
• 外观件/焊接直拼:Ra≤3.2μm、无挂渣、垂直度严控,免打磨;
• 普通结构件:Ra≤12.5μm、毛刺可控、允许轻微打磨;
• 厚板粗下料:按 JB/T 10045 的 3~4 级验收,留机加余量。
综上,钢板激光切割切口平整度的核心要求是:纹路细、边垂直、线直、无渣刺、不变形;验收时把“粗糙度+垂直度+挂渣”写进图纸技术要求,避免只凭肉眼判好坏。
上一条:
没有了
下一条:
钣金切割折弯的基本规定


 添加微信
 电话咨询