
联系电话:13950054212
+
 微信号:这个位置写微信号
微信号:这个位置写微信号
钣金加工的技术要求
来源:www.fjbclaser.com 发布时间:2026年09月29日
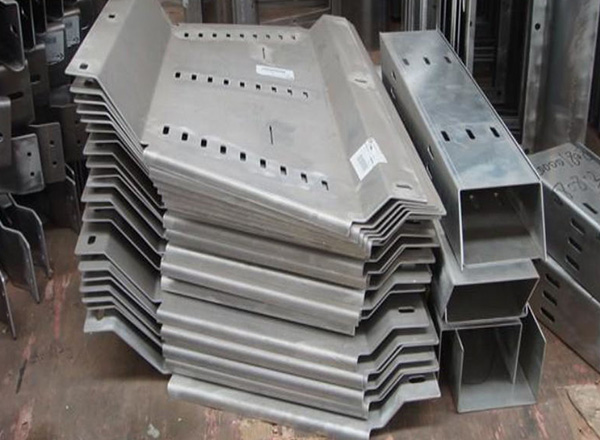
福州钣金加工是将金属板材通过剪切、冲压、折弯、焊接等工艺制成所需形状与尺寸的加工过程。其成品广泛应用于电子设备、汽车制造、医疗器械、通讯机柜等领域。由于钣金件通常对精度、强度与外观均有明确要求,加工过程中需严格遵循相关技术规范。以下从材料、下料、成型、连接及表面处理五个维度阐述钣金加工的核心技术要求。

**一、材料要求**
钣金材料的选择需综合考虑使用环境、力学性能与加工性能。常用板材包括冷轧板(SPCC)、热轧板、镀锌板、不锈钢(304、316)及铝板(5052、6061)等。来料需核对材质证明与厚度公差,常规冷轧板厚度公差应控制在±0.05mm以内。板材表面不得有划伤、锈蚀、起皮等缺陷,存放时需防潮防变形。对于有导电、导磁或耐腐蚀要求的零件,材料选择须与设计要求严格一致。
**二、下料技术要求**
下料是钣金加工的首道工序,常见方式有激光切割、数控冲床、剪板与等离子切割。激光切割适用于复杂轮廓,切口应光滑无挂渣,尺寸公差一般控制在±0.1mm以内。数控冲床加工需合理排样,减少废料并保证孔位精度,孔距公差通常要求±0.05mm。剪板下料要求切口平直,无毛刺与塌角,对角线误差不超过0.2mm。下料后需去除毛刺,防止后续折弯时产生裂纹或影响装配。
**三、成型技术要求**
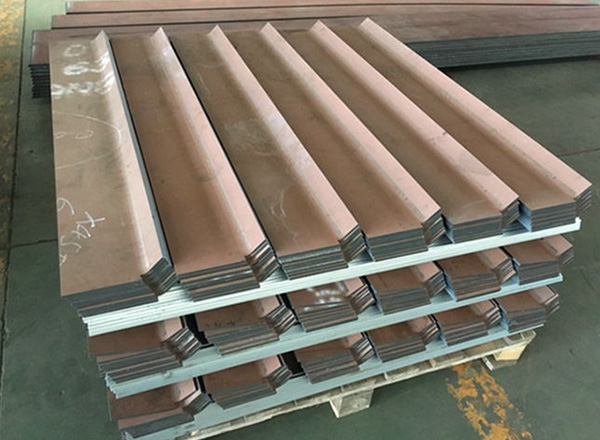
折弯是最主要的成型方式。折弯前需根据板材厚度与材质计算展开尺寸,确保折弯后尺寸准确。折弯角度公差通常为±0.5°,折弯半径不宜过小,一般不小于板厚,以免外侧开裂。折弯顺序应遵循先内后外、先小后大的原则,避免干涉。对于深拉伸件,需控制拉伸系数与压边力,防止起皱或拉裂。成型后的零件不得有扭曲、翘曲等变形,平面度误差需符合图纸规定。
**四、连接技术要求**
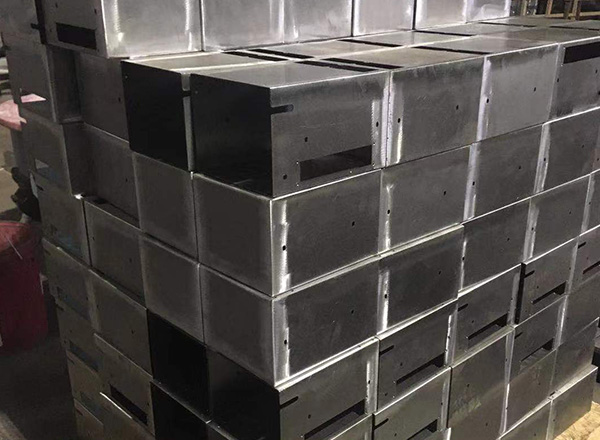
钣金连接方式包括焊接、铆接与螺纹连接。焊接要求焊缝饱满、无气孔与裂纹,焊后需打磨平整,重要结构件应进行强度检验。点焊用于薄板连接,焊点间距与直径需符合工艺规范。铆接分为拉铆与压铆,铆钉规格应与板厚匹配,铆接后不得松动。攻丝孔需保证螺纹精度,通常要求达到6H级,位置公差控制在±0.1mm以内。
**五、表面处理要求**
表面处理旨在提升耐腐蚀性与美观度,常见工艺有喷涂、电镀、阳极氧化与粉末涂装。喷涂前需进行除油、除锈、磷化等前处理,确保涂层附着力。涂层厚度一般控制在60—120μm,表面应均匀无色差、无流挂与颗粒。电镀层厚度依使用环境而定,通常为5—15μm。铝件阳极氧化膜厚需达10μm以上,色泽一致。表面处理后不得影响装配尺寸与导电性能。
综上,钣金加工的技术要求贯穿材料、下料、成型、连接与表面处理各环节,核心在于精度控制与工艺一致性。只有严格执行技术规范,才能保证钣金件的互换性与可靠性,满足工业产品的装配与使用需求。
上一条:
不锈钢激光切割的主要优点
下一条:
福建钣金加工厂:钣金加工主要做什么


 添加微信
 电话咨询